
- Polyuréthane
- 3 étapes pour travailler avec les produits Chem-Trend® dans le moulage du polyuréthane
- Videos tutorielles (tutorials) : Comment appliquer correctement les agents démoulants, les bouche-pores et les cires en pâte Chem-Trend® dans la fabrication des pièces moulées en polyuréthane
- Digitalisation pour une meilleure contrôle et efficacité grâce à la gestion intelligente des données
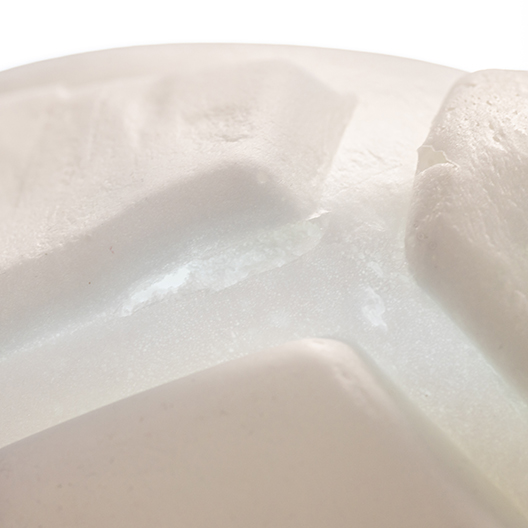
Bulles d’air sous la surface des mousses polyuréthane
Description :
Dans les pièces en mousse polyuréthane, les bulles d’air et les vides nuisent à la résistance mécanique, réduisent la densité et détériorent la qualité de surface.
Pièces concernées :
Cela concerne les pièces en mousse souple, hautement élastique, viscoélastique, acoustique et isolante ainsi que les pièces doublées de mousse.
Causes :
Les bulles d’air peuvent avoir diverses causes. Parmi elles, une purge insuffisante du moule, une configuration de remplissage ou une quantité d’injection incorrectes, une vitesse de réaction excessive de la mousse, l’insuffisance du mélange dans la tête de mélange et un mauvais écoulement de la mousse de polyuréthane.
- Purge insuffisante des moules (les évents sont bouchés, mal placés ou trop petits, ou l’inclinaison du moule est incorrecte)
- Configuration de remplissage inappropriée
- Quantité d’injection inappropriée
- Réaction rapide / augmentation rapide de la viscosité de la mousse (due à la formulation de la mousse / à la teneur en catalyseur, à une température excessive de l’outil, à une interaction de la mousse et de l’agent démoulant)
- Mélange insuffisant dans la tête de mélange / écoulement très turbulent de la mousse de polyuréthane
Solutions :
Il convient d’abord de vérifier les évents et l’angle d’inclinaison du moule, et d’apporter les éventuelles corrections nécessaires. Il peut aussi être utile de modifier la formulation du polyuréthane, avec une teneur optimisée en additifs. De plus, il est crucial de nettoyer la tête de mélange et de vérifier les proportions du mélange pour garantir une composition uniforme de la mousse. L’augmentation de la dose injectée peut aussi contribuer à améliorer le remplissage du moule. Il est également possible d’optimiser la configuration de remplissage pour garantir une égale répartition de la mousse.
- Vérifier les évents et régler l’angle d’inclinaison du moule
- Tester différentes formulations de l’agent démoulant
- Nettoyer et vérifier la tête de mélange et les proportions du mélange
- Augmenter la dose injectée
- Optimiser la configuration de remplissage
ETUDE DE CAS EN LIEN
Chem‑Trend develops, produces and distributes complex, explanation-intensive chemical products and addresses exclusively commercial customers (B2B). This website is intended solely for information purposes for professionally experienced readers in a B2B context and is not intended for consumers. The information contained herein is based on Chem‑Trend’s general experience and knowledge at the time of publication and does not constitute binding specifications, guarantees or warranties. Website information and documents contained herein are confidential and shall not be disclosed, reproduced or forwarded to any third party without the prior explicit written approval of Chem‑Trend.
© 2026 Chem‑Trend L.P. ou une société affiliée à Chem‑Trend. Tous droits réservés.
- Terms & Conditions
- Politique de confidentialité
- Cookie Policy
- California Supply Chain Act
- Canada Forced Labor Report
- Conformité/Alerte éthique

Sites régionaux:
-
 Argentina
-
 Brasil
(Brazil)
-
 Canada
-
 Česko
(Czech Republic)
-
 CIS (excluding Russia)
-
 Deutschland
(Germany)
-
 España
(Spain)
-
 France
-
 India
-
 Italia
(Italy)
-
 México
-
 România
(Romania)
-
 Polska
(Poland)
-
 Türkiye
(Turkey)
-
 United Kingdom
-
 United States
-
 Việt Nam
(Vietnam)
-
 中国
(China)
-
 한국
(South Korea)
-
 日本
(Japan)
Attention
Vous êtes sur le point de quitter cette page. Vous allez être redirigé(e) vers le site Web international de Chem‑Trend où vous trouverez le contenu demandé en anglais.
Poursuivre